от штамповки до кузова в белом

Цех прессовки начинается с рулонов стали толщиной около миллиметра. Ленту раскатывают, вырезают заготовки и подают в пресс-линию — цепочку гигантских прессов, где за несколько ударов из плоского листа получают крыло, дверь или крышу. Современные линии работают в тандеме: заготовку перемещают манипуляторы, а не люди. Выходная деталь горячая, с мелкими рисками от матриц, но геометрия уже задана с точностью до десятых миллиметра.
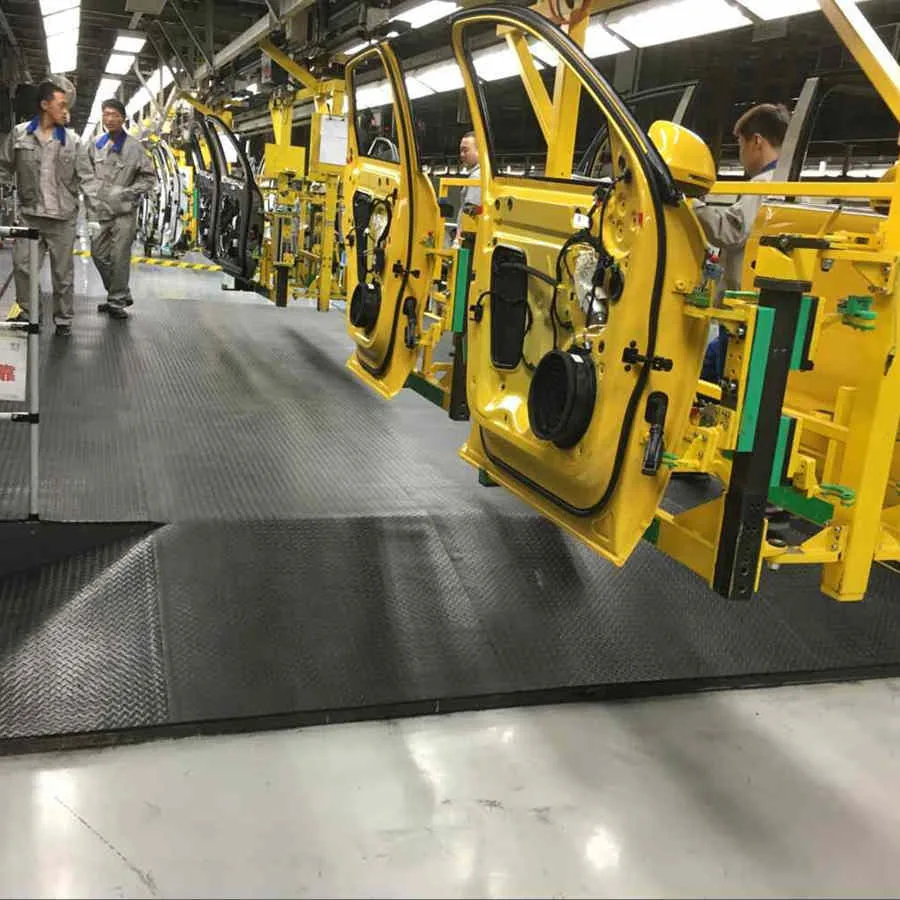
В сборочном цехе эти детали соединяют в «кузов в белом». Основа — точечная сварка: тысячи электродов сжимают накладки и листы, пропуская импульс тока. Лазерную бразировку применяют там, где шов должен быть невидимым и герметичным — стык крыши и боковин, пороги. Роботы-манежаторы держат детали в позиционирующих кубиках, задающих жёсткую геометрию. После сварки каждый кузов проходит оптический контроль: сканеры сравнивают реальные точки с эталонной моделью, отклонения фиксируются автоматически. Завершает этап фоскатирование — погружение в фосфатный раствор.
покраска: химия, которая держит годы
Покрасочный цех — самый длинный, затратный по энергии и строгий к чистоте участок. Людей здесь почти нет: персонал в чистых комбинезонах движется по заданным маршрутам, а вход в зону окраски пролегает через воздушные души и липковые коврики.
Процесс делится на «мокрую» и «сухую» зоны. В мокрой кузов проходит каскад ванн: обезжиривание, промывка, фоскатирование (если не делали раньше), затем катафорез. Катафорезная ванна — огромный бак с водорастворимым лаком, где кузов становится катодом. Под напряжением частицы краски оседают на каждой доступной поверхности, в том числе внутри замкнутых профилей порогов, стоек и длингеров. Это даёт антикоррозию в полостях, куда пульверизатор не долетит. После ванны — сушка в печи при около двухсот градусах.
Сухая зона начинается со шлифовки катафореза — вручную или абразивными роботами. Наносят грунт: он выравнивает микрорельеф и служит подложкой для цвета. Базовый лак (эмаль) даёт оттенок и эффект — металлик, перламутр, матовина. Финальный прозрачный лак защищает пигмент от ультрафиолета, химии и микроначесов. Каждый слой сушится в своей печи. Толщину покрытия измеряют толщиномером в десятках точек, пыль считают под УФ-светом на чёрном фоне. Пробу на адгезию делают решётчатым надрезом на невидимых участках.
сборка подвижка: двигатель, коробка, подвеска
Покрашенный кузов едет на линию сборки шасси. Агрегаты привозят с соседних участков или от поставщиков в виде готовых модулей. Двигатель с коробкой, стартером, генератором и насосами часто собирают заранее в единый блок — «пауэрпакет». Так конвейер короче, соединений на месте меньше, моменты затяжки повторяемее.
Есть два принципа установки. Классический — снизу: кузов едет по конвейеру, подъёмник поднимает подвижок к низу, совмещает отверстия под болты крепления рамы или подрамника. Второй — сверху: кран снимает кузов и сажает его на стоящий на полу подвижок. Второй способ удобнее для тяжелых грузовиков и фургонов, первый — стандарт для легковых и кроссоверов. Болты затягивают автоматические штангены с контролем угла и момента; протокол каждого соединения уходит в базу по VIN-коду.
Подвеска, рулевое, тормозные шланги, топливные и тормозные магистрали монтируют параллельно. Колеса навинчивают в самом конце, перед спуском с линии на пол.
электрика и «мозги» машины
Проводки в современном автомобиле — километры. Жгуты собирают в отдельных цехах или закупают готовые: основной кабельный жгут кабины, жгут двигателя, жгуты дверей, крыши, багажника. Их прокладывают в штампованных желобах кузова, фиксируют клипсами и обматывают лентой. Соединители защелкивают со щелчком, который фиксирует датчик присутствия.
Блоков управления — десятки: двигатель, коробка, ABS/ESP, климат, мультимедиа, приборная панель, системы помощи. Их ставят в подготовленные ниши с коннекторами. На конвейере запускают первичную прошивку: через диагностический разъём загружают калибровки под конкретный VIN — тип двигателя, привода, комплектацию шин. Одновременно тестируют шины данных CAN, LIN, Ethernet: сканер опрашивает каждый блок, проверяет скорость обмена, отсутствие ошибок и корректность адресации. Непройденный тест — линия стоит, пока не устранят причину.
интерьер и финальные операции
Здесь люди работают плечом к плечу с роботами. Робот-манипулятор вносит тяжелую панель приборов, человек затягивает болты и соединяет разъемы за ней. Кресла привозят собранными: каркас, пена, обивка, регуляторы, нагреватели, вентиляция. Робот хватает кресло за крепежные точки, вносит в салон через дверь, оператор выравнивает рельсы и затягивает четыре гайки динамометрическим ключом.
Стекла клеят на полиуретан: наносят активатор на кузов, грунт на стекле, робот укладывает стекло в позиционирующие шплинты. Ковровые накладки, обивка потолка, пороги, молдинги — ручная работа с пистолетами для клипсов и термоклея. Заполняют технические жидкости: моторное масло, охлаждающую жидкость, тормозную жидкость, стеклоомойку, хладагент кондиционера. Аккумулятор 12 В получает первую зарядку прямо на конвейере, высоковольтная батарея гибрида или электромобиля — инициализацию и балансировку ячеек.
контроль качества и прогон
Готовый автомобиль едет на станцию холодного прогона — роликовый стенд, имитирующий движение. Двигатель работает, колеса вращаются, скорость доходит до ста километров в час. Проверяют: работу ABS и ESP на разном сцеплении (ролики с разным покрытием), точность спидометра, состав выхлопа (портативный газоанализатор), регулировку фар на экране, герметичность кузова (дувят сжатым воздухом, проверяют ультразвуковым детектором у дверей и стекол), вибрацию двигателя и передач акселерометрами. Электронику опрашивают сканером: нет ли скрытых кодов неисправностей.
Если находят брак — машину отправляют на участок переработки. Там свой конвейер: разбирают, меняют деталь, собирают обратно и прогоняют повторно. Статистику брака по станциям анализируют ежедневно, корректируют настройки роботов и инструкции людей.
как меняется конвейер под новые модели
Переоборудование линии под новую модель — неделями остановки на старых заводах и днями на гибких. Главное — пресс-формы. Их меняют быстрой сменой: матрицы и штамповки выкатывают на тележках, центрируют по шплинтам, зажимают гидравликой. Роботов перепрограммируют офлайн: траектории загружают из цифрового двойника цеха, где уже отработаны столкновения и циклы. Позиционирующие кубики кузова делают универсальными — с переставляемыми опорами под разные базы и колеи.
Цифровой двойник позволяет смоделировать запуск до физического старта: проверить доступность точек для затяжки, длину жгутов, пересечение траекторий роботов и людей. На смешанном конвейере (седан, универсал, кроссовер на одной линии) каждый кузов несет RFID-метку с кодом комплектации. Система управления производством (MES) в реальном времени раздаёт задания станкам: какой программой сварки пользоваться, какой цвет краски наносить, какой подвижок поднимать. Понятие «партия» исчезает — конвейер работает потоком, за седаном сразу идёт кроссовер.
| способ установки подвижка | преимущества | ограничения |
|---|---|---|
| снизу (подъёмник) | компактная зона, удобен доступ к болтам рамы, стандарт для легковых | требует подъёмника под каждой станцией, ограничение по массе агрегата |
| сверху (кран) | нет подъёмников в полу, проще для тяжелых подрамников и полноприводных модулей | нужен крановый путевой кран над линией, выше требования к высоте цеха |
Фото: автор Haleguan, CC BY-SA 4.0